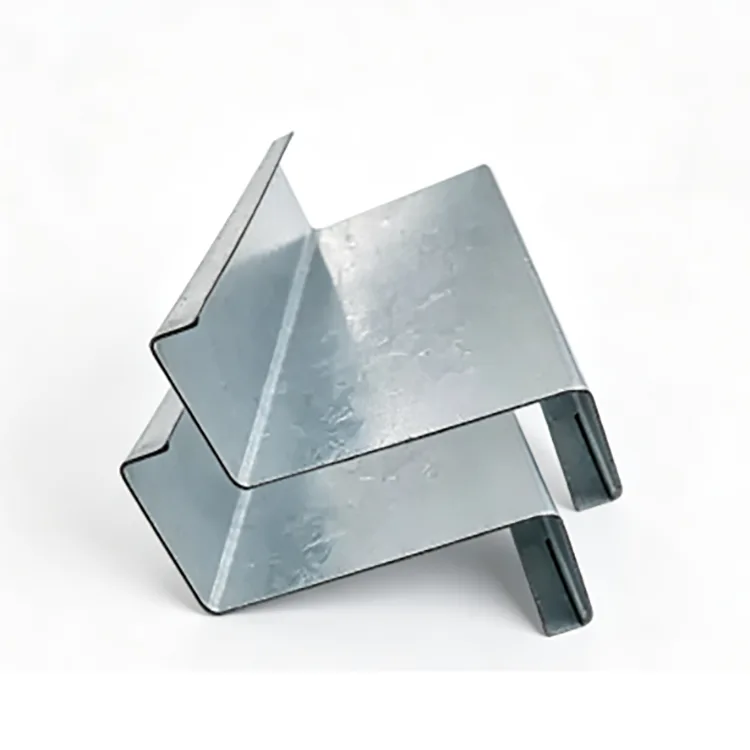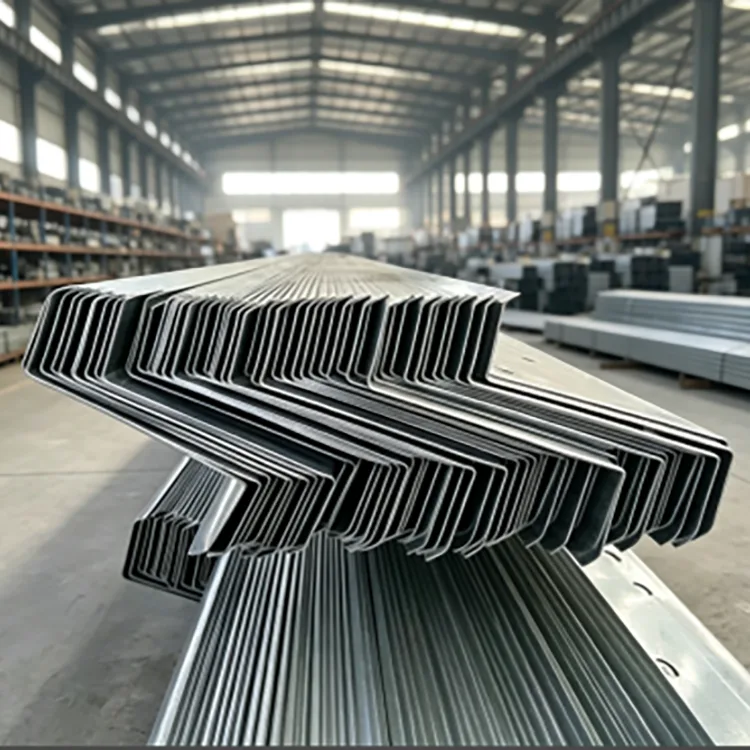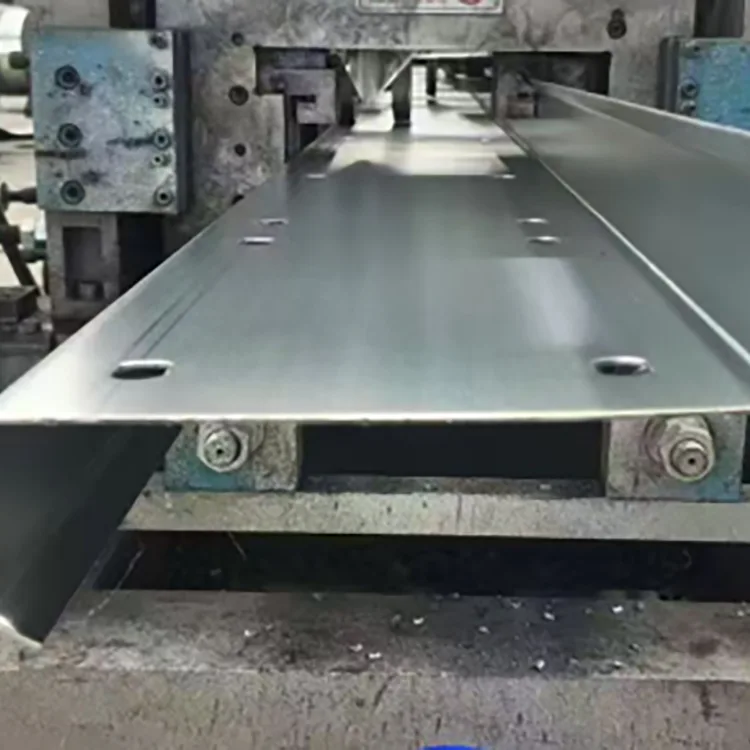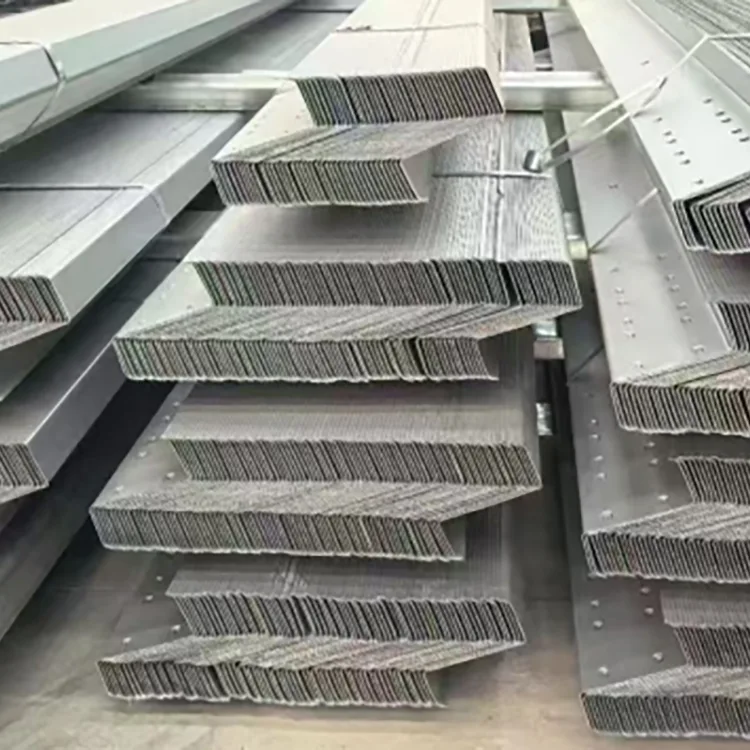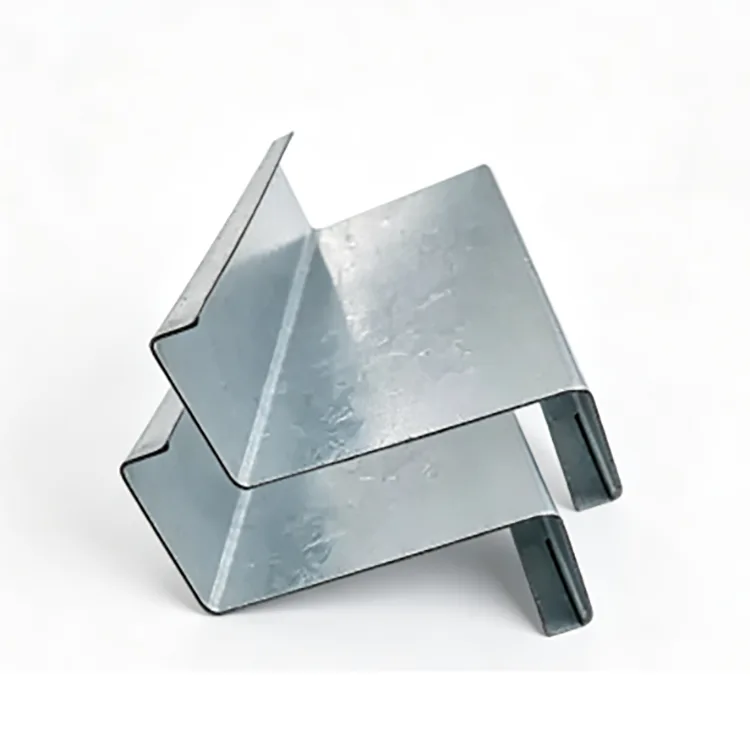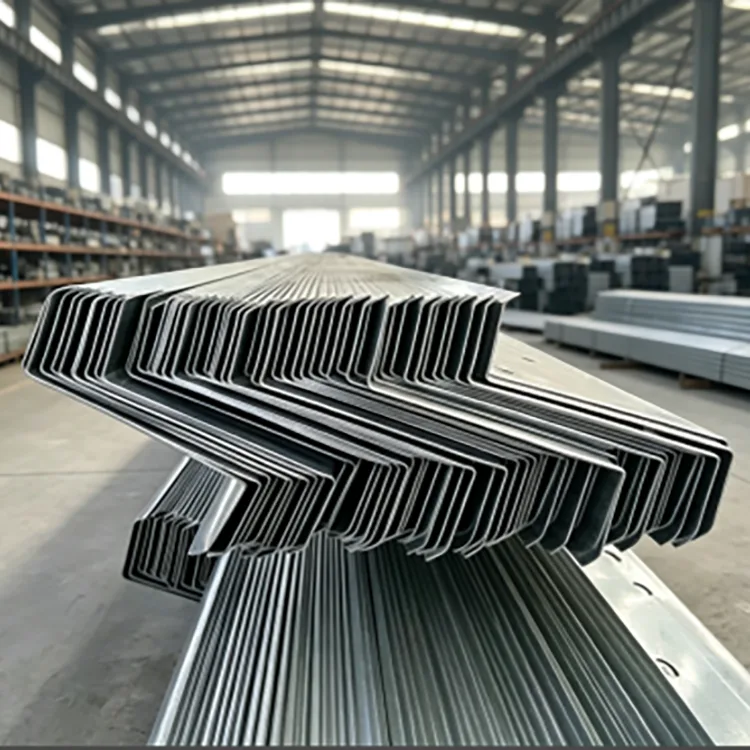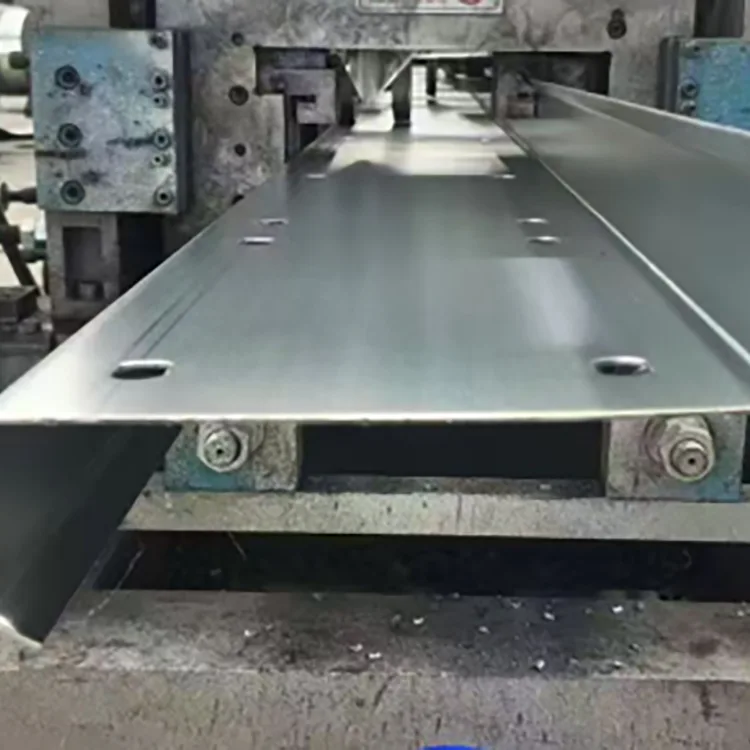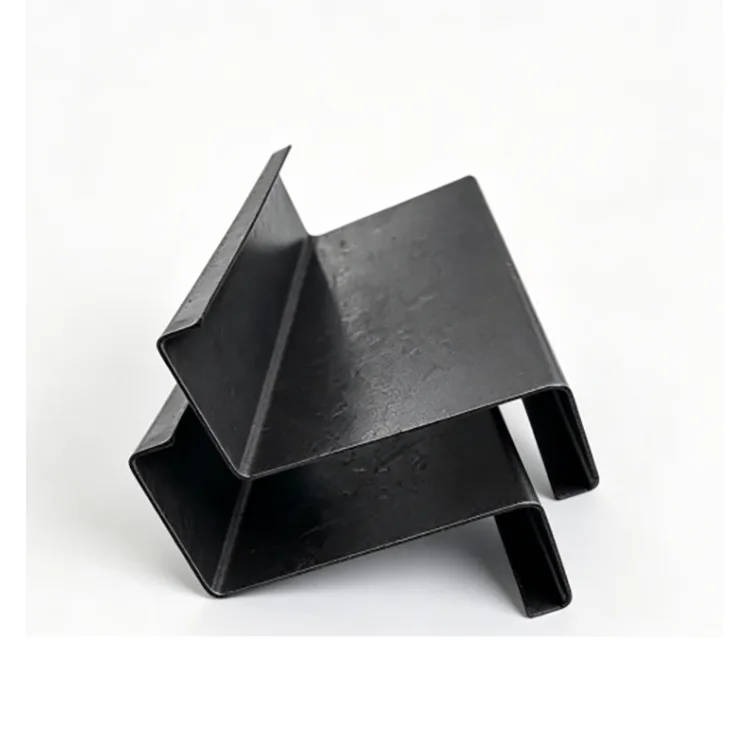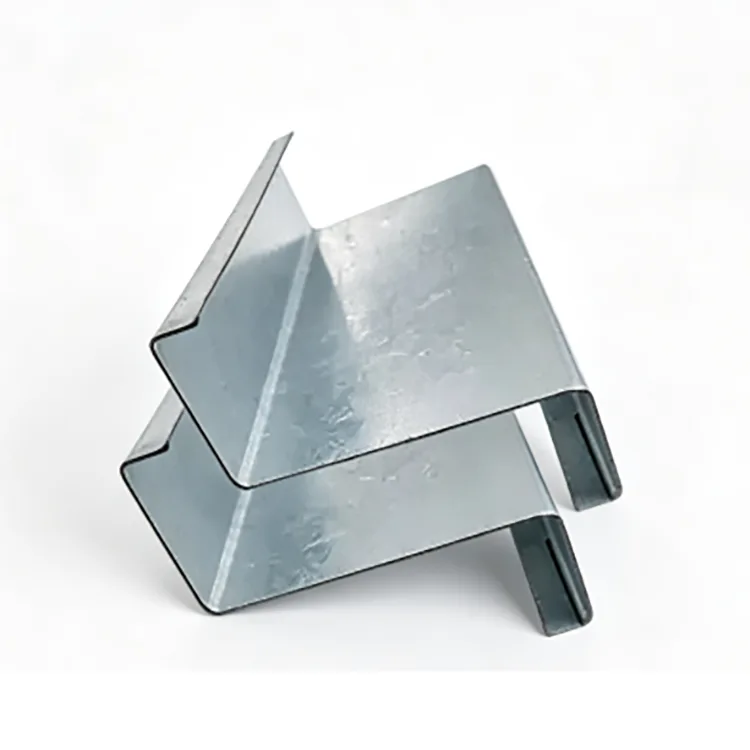
L'arcareccio a Z zincato è una sezione strutturale formata a freddo realizzata con nastri di acciaio Q235B o Q355B. La striscia passa attraverso più rulli di formatura per creare il profilo a Z, seguito da taglio, punzonatura e lavorazione degli angoli. L'elemento finito viene quindi decapato, flussato e zincato a caldo come sezione completa.
Il profilo a Z viene utilizzato principalmente su tetti inclinati perché gli elementi adiacenti possono sovrapporsi alle estremità. Ciò supporta linee di arcarecci continue e può ridurre i giunti separati rispetto alle sezioni a C convenzionali. Può essere utilizzato anche per l'intelaiatura delle pareti e altre strutture leggere in acciaio quando la sua geometria e capacità di carico si adattano al progetto.
La sequenza di produzione è importante: formatura, taglio e punzonatura vengono completate prima della zincatura, consentendo alla sezione Z completata e alle sue aree lavorate di ricevere il rivestimento di zinco durante la fase di zincatura.


La caratteristica distintiva di un arcareccio a Z è la sovrapposizione tra elementi adiacenti.
Su un tetto spiovente, le ali superiori e inferiori delle sezioni Z adiacenti possono sovrapporsi, consentendo alla linea dell'arcareccio di continuare attraverso la struttura del tetto. Ciò può ridurre il lavoro di taglio e connessione rispetto ad elementi separati su ogni campata.
Le coperture con pendenza superiore a 10° sono generalmente più adatte per sfruttare la sovrapposizione della sezione a Z. Al di sotto di circa 8°, un arcareccio a C può offrire una disposizione più semplice.
Gli arcarecci a Z possono essere utilizzati anche come arcarecci a parete. La sezione finale dovrebbe seguire i disegni strutturali e il calcolo del carico.
Il nastro d'acciaio viene prima trasformato nella sezione Z finita. Il taglio, la punzonatura e il lavoro sugli angoli vengono completati prima che il membro entri nel bagno di zincatura. Il profilo completo viene poi pulito, flussato e immerso nello zinco fuso a circa 450°C.
Bobina di acciaio → livellamento → profilatura a freddo → taglio a lunghezza fissa → punzonatura e taglio degli angoli → raddrizzatura e distensione → sgrassaggio e decapaggio → fondente → essiccazione → zincatura a caldo → raffreddamento e passivazione → ispezione del rivestimento di zinco → ispezione dell'aspetto → imballaggio.
Questa sequenza permette di zincare gli angoli formati ed i fori di collegamento insieme al profilo finito.
|
Articolo |
Specifica |
|
Grado di acciaio |
Q235B, Q355B |
|
Intervallo di sezione |
Z100–Z300 |
|
Spessore della parete |
1,2–3,0 mm |
|
Metodo di formazione |
Profilatura a freddo |
|
Metodo di zincatura |
Zincatura a caldo complessiva dopo la formatura |
|
Rivestimento standard in zinco |
≥85μm |
|
Rivestimento maggiorato |
120–180 μm |
|
Rivestimento ad alta corrosione |
200–275 μm |
|
Superficie |
Finitura zincata a caldo grigio argento |
|
Requisito di superficie |
Nessun acciaio esposto, eccessivo accumulo di zinco o desquamazione |
|
Elaborazione |
Taglio, punzonatura, spigolo, produzione a lunghezza fissa |
|
Norma sull'acciaio strutturale |
GB/T6728-2025 |
|
Norma di zincatura |
EN ISO 1461 |
Per la normale esposizione esterna interna, come i normali tetti delle fabbriche e le strutture fotovoltaiche sui tetti senza nebbia salina o gas chimici, ≥85 μm è una specifica iniziale comune.
Per gli edifici per l'allevamento, le officine umide e le strutture lungo i fiumi, 120–180 μm forniscono un livello di rivestimento più elevato.
Per le aree costiere, i porti, gli impianti chimici e le zone circostanti alle acque reflue, l'intervallo consigliato può essere aumentato a 200–275 μm.
|
Ambiente |
Rivestimento in zinco consigliato |
|
Asciugare al coperto |
L'arcareccio Z non rivestito può essere sufficiente |
|
Normale interno all'aperto |
≥85μm |
|
Corrosione umida/media |
120–180 μm |
|
Corrosione costiera/forte |
200–275 μm |
Il rivestimento finale dovrebbe essere confermato in base all'ambiente di corrosione del progetto e ai requisiti di progettazione.
Per i normali tetti di fabbriche, strutture fotovoltaiche su tetto ed edifici agricoli, Q235B è generalmente sufficiente quando la sezione e lo spessore richiesti soddisfano i carichi calcolati.
Q355B è adatto per arcarecci di grandi dimensioni, aree con forti nevicate, regioni con vento forte e progetti costieri impegnativi. Sulla base dei dati di progetto forniti, Q355B può fornire una capacità di carico maggiore di circa il 30% nella stessa sezione in condizioni comparabili. Se ciò consenta una sezione più piccola o un consumo di acciaio inferiore deve essere determinato mediante calcolo strutturale.
La qualità del materiale dovrebbe quindi essere selezionata in base ai requisiti strutturali.
L'altezza della sezione determina la geometria complessiva dell'arcareccio, mentre lo spessore della parete influisce sulla resistenza al carico e alla deformazione.
|
Altezza Z |
Applicazione tipica |
|
Z100–Z140 |
Piccole campate, carichi leggeri, arcarecci secondari, strutture per serre |
|
Z160–Z200 |
Arcarecci del tetto di fabbrica, fotovoltaico sul tetto, edifici comuni in acciaio |
|
Z220–Z300 |
Tetti di grandi dimensioni, carichi di neve pesanti, grandi edifici industriali |
1,2–1,4 mm viene generalmente utilizzato per applicazioni in custodie con campata ridotta e carichi leggeri.
1,5–2,0 mm è l'intervallo comune per gli arcarecci dei tetti delle fabbriche e le strutture fotovoltaiche sui tetti.
2,2–3,0 mm è più adatto quando il tetto ha luci maggiori o carichi di neve, vento o strutturali più elevati.
L'altezza e lo spessore della sezione devono essere selezionati insieme alla campata, alla spaziatura degli arcarecci, al carico del tetto e alla deflessione consentita.
Coperture di acciaierie: arcarecci per tetti ed arcarecci per pareti per edifici industriali a vista.
Impianti fotovoltaici su copertura: coperture particolarmente inclinate dove la sovrapposizione delle sezioni a Z può semplificare la disposizione degli arcarecci.
Edifici costieri: tetti a vista e sistemi di recinzione in prossimità delle coste e dei porti, utilizzando un rivestimento di zinco maggiorato ove richiesto.
Strutture agricole e per l'allevamento: capannoni ad alta umidità, serre e altri edifici in cui la condensa può accelerare la corrosione dell'acciaio.
Strutture industriali umide: strutture di tetti e pareti attorno a officine in cui il normale acciaio nero richiederebbe un'ulteriore protezione dalla corrosione.
Strutture esterne in acciaio di scartamento ridotto: strutture comunali e altre strutture con tetto inclinato a vista.
Il rivestimento in zinco fornisce protezione barriera e protezione sacrificale. Separa il substrato di acciaio dall'umidità e dall'ossigeno, mentre lo zinco può anche fornire protezione elettrochimica attorno a piccole aree di danni locali al rivestimento.
Ciò è utile per gli arcarecci del tetto perché ridipingere una struttura del tetto installata è più difficile che trattare l'acciaio a livello del suolo.
La zincatura a caldo fornisce protezione dalla corrosione su tutte le superfici formate. Non sostituisce il corretto drenaggio, la progettazione dei collegamenti o la riparazione del sito dopo il taglio e la saldatura.
L'arcareccio a Z è particolarmente utile quando gli elementi adiacenti possono sovrapporsi lungo un tetto spiovente. L'arcareccio a C è spesso più conveniente per tetti piatti o layout in cui la sovrapposizione offre pochi vantaggi pratici.
La vernice fornisce protezione alla superficie, ma è necessario considerare i danni attorno agli angoli, ai fori, ai tagli e ai punti di connessione. La zincatura a caldo viene applicata al profilo completato e fornisce protezione dalla corrosione per l'acciaio esposto. La durata spesso citata “5-10 volte più lunga” non dovrebbe essere considerata una regola universale perché le prestazioni della vernice dipendono fortemente dal sistema di rivestimento, dalla preparazione e dall'esposizione.
I rivestimenti elettrozincati sono normalmente molto più sottili dei rivestimenti zincati a caldo. Per l'esposizione all'esterno a lungo termine, la zincatura a caldo è generalmente specificata quando è richiesta una sostanziale protezione dello zinco.
Per un progetto di tetto ingegnerizzato, l'ordine dovrebbe identificare qualcosa di più del semplice "arcareccio a Z".
Sezione: Z100–Z300 o un profilo specifico del disegno.
Spessore della parete: 1,2–3,0 mm.
Grado di acciaio: Q235B o Q355B.
Rivestimento di zinco: ≥85 μm, 120–180 μm o 200–275 μm a seconda dell'esposizione.
Lunghezza: lunghezza standard o fissa non standard.
Punzonatura: diametro del foro, spaziatura e posizione secondo i disegni.
Superficie: zincata a caldo dopo la formatura e la fabbricazione.
Una specifica chiara come Q355B / Z200 / 2,0 mm / 200 μm di zinco / lunghezza fissa / preforata è più semplice per il produttore da quotare e produrre in modo coerente rispetto a una richiesta generale di "acciaio Z zincato".
Il taglio e la punzonatura principali dovrebbero preferibilmente essere completati prima della zincatura. Se in cantiere sono inevitabili ulteriori forature o tagli, l'acciaio esposto deve essere pulito e trattato con un adeguato rivestimento di riparazione ricco di zinco.
La saldatura rimuove lo zinco attorno alla saldatura. Dopo la saldatura, l'area deve essere pulita e riparata. Laddove la progettazione strutturale lo consente, le connessioni bullonate sono più facili da gestire sugli arcarecci zincati.
Il controllo della produzione inizia con il nastro d'acciaio. Il coil in entrata viene controllato per qualità, spessore e condizioni superficiali prima della profilatura.
Durante la formatura, i controlli dimensionali si concentrano sull'altezza della sezione, sulla geometria della flangia, sullo spessore delle pareti, sulla rettilineità e sulla torsione. La punzonatura viene controllata rispetto al disegno approvato.
Dopo la zincatura, il rivestimento viene controllato per verificarne la copertura, lo spessore, l'aspetto e i difetti come aree nude, sfogliature o eccessivi accumuli di zinco. Prima dell'imballaggio vengono controllate anche la precisione della lunghezza fissa e la rettilineità complessiva.
Tetto ripido interno di una fabbrica o tetto fotovoltaico: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.
Bestiame, laboratorio umido o progetto lungo il fiume: Q235B o Q355B, 120–180 μm.
Progetto costiero o portuale: Q355B, 200–275 μm, con spessore della parete selezionato per il carico strutturale.
Tetto ad ampia campata con forte vento o neve: Q355B, sezione a Z più grande e spessore della parete di 2,2–3,0 mm dove richiesto.
Tetto interno asciutto: l'arcareccio a Z formato a freddo non rivestito può essere una scelta più economica.
La normale sovrapposizione imbullonata non dovrebbe causare distacchi su vaste aree quando il rivestimento zincato ha una buona adesione. Piccoli danni meccanici possono essere riparati con vernice di riparazione ricca di zinco.
Sì, ma il rivestimento di zinco attorno alla saldatura verrà danneggiato dal calore. L'area saldata deve essere pulita e riparata dopo la saldatura. Le connessioni bullonate sono generalmente preferite dove possibile.
No. Può essere utilizzato anche come arcareccio a muro. Tuttavia, gli arcarecci a C sono spesso più convenienti per i sistemi di pareti perché la sovrapposizione della sezione a Z è meno utile su strutture di pareti verticali.
Può essere specificato per strutture fotovoltaiche di lunga durata, ma il rivestimento di zinco deve essere adattato all'ambiente reale. I progetti interni e costieri non dovrebbero utilizzare automaticamente lo stesso spessore di rivestimento.
Controllare gli angoli formati per eventuali crepe o distacchi continui del rivestimento di zinco. Per l'approvvigionamento, confermare il processo del produttore e richiedere che la sezione Z venga formata e punzonata prima della zincatura a caldo.
SÌ. La dimensione, la spaziatura e la posizione dei fori possono essere prodotte secondo i disegni strutturali. Completare la tranciatura prima della zincatura consente inoltre alle zone lavorate di ricevere zinco durante la fase di zincatura.
Per una forte esposizione costiera, è possibile specificare come requisito iniziale un rivestimento da 200–275 μm. Il rivestimento finale dovrebbe essere determinato in base alle condizioni di corrosione del progetto e alle specifiche applicabili.
No. Una parete più spessa aumenta il consumo e il costo dell'acciaio. Lo spessore corretto dipende dalla campata, dall'interasse, dai carichi di vento e neve, dall'altezza della sezione e dal calcolo strutturale.
Indirizzo
Arteria secondaria n. 2-1, area di espansione della zona industriale di Daqiuzhuang, distretto di Jinghai, Tianjin, Cina
tel